
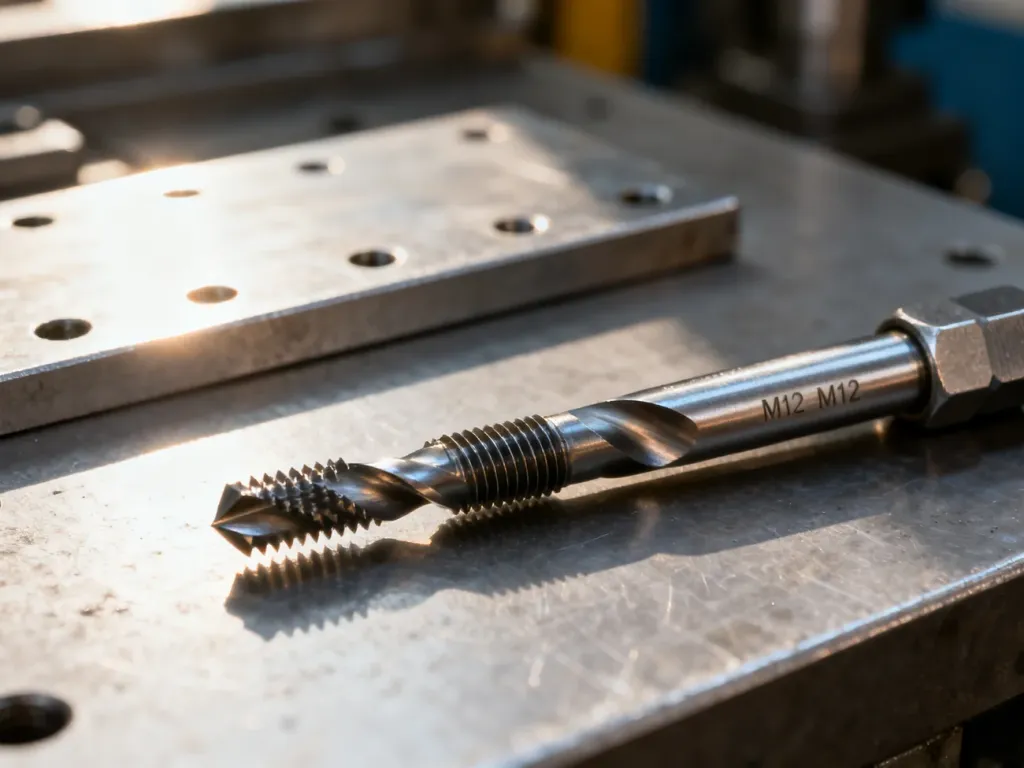
Pod standardowy gwint M12 × 1,75 należy użyć wiertła o średnicy 10,2 mm. To otwór przygotowany pod gwintownik do zwykłego gwintu metrycznego M12. Dobór zależy od skoku gwintu, czyli odległości między sąsiednimi zwojami. Średnicę można obliczyć ze wzoru D = M − P, gdzie M oznacza średnicę nominalną, a P skok gwintu.
Jakie wiertło dla różnych skoków gwintu M12?
Przed wierceniem sprawdź oznaczenie na gwintowniku. Sam symbol M12 nie wystarcza, ponieważ gwint drobnozwojny wymaga innej średnicy otworu:
| Gwint | Skok (mm) | Średnica wiertła (mm) |
|---|---|---|
| M12 × 1,75 | 1,75 | 10,2 |
| M12 × 1,5 | 1,5 | 10,5 |
| M12 × 1,25 | 1,25 | 10,8 |
Dla przykładu: 12 − 1,75 = 10,25 mm, dlatego w tabelach technicznych i praktyce warsztatowej stosuje się wiertło 10,2 mm. Użycie większego wiertła może spowodować zbyt płytki, słabszy gwint, a zbyt małego zwiększa opór podczas pracy gwintownika.
Na co uważać podczas wiercenia pod gwint M12?
Średnica z tabeli jest punktem odniesienia, ale jakość otworu zależy także od materiału i sposobu wiercenia. Zwróć uwagę na następujące kwestie:
- Stal konstrukcyjna – użyj ostrego wiertła HSS, stabilnie zamocuj materiał i nie dopuszczaj do przegrzewania.
- Stal nierdzewna – wybierz wiertło kobaltowe HSSE lub narzędzie przeznaczone do materiałów trudnoobrabialnych, stosuj niskie obroty i chłodziwo.
- Aluminium – zadbaj o odprowadzanie wiórów i smarowanie, ponieważ materiał może zaciągać się na krawędziach wiertła i powiększać otwór.
- Wiercenie ręczne – istnieje ryzyko rozbicia otworu, dlatego przy wymaganym precyzyjnym gwincie lepiej użyć wiertarki stołowej lub prowadnicy.
Po wierceniu usuń zadziory i ustaw gwintownik prostopadle do powierzchni. W otworze nieprzelotowym zostaw miejsce na wióry oraz stożek gwintownika.

